
www.metalworkingmag.it
21
'26
Written on Modified on
Fresatura a copiare con inserti intercambiabili nella finitura e semifinitura
LMT Tools amplia il portafoglio di LMT Kieninger con l'inserto intercambiabile WPR-AP per processi di finitura economici nella costruzione di stampi e nella meccanica.
www.lmt-tools.com
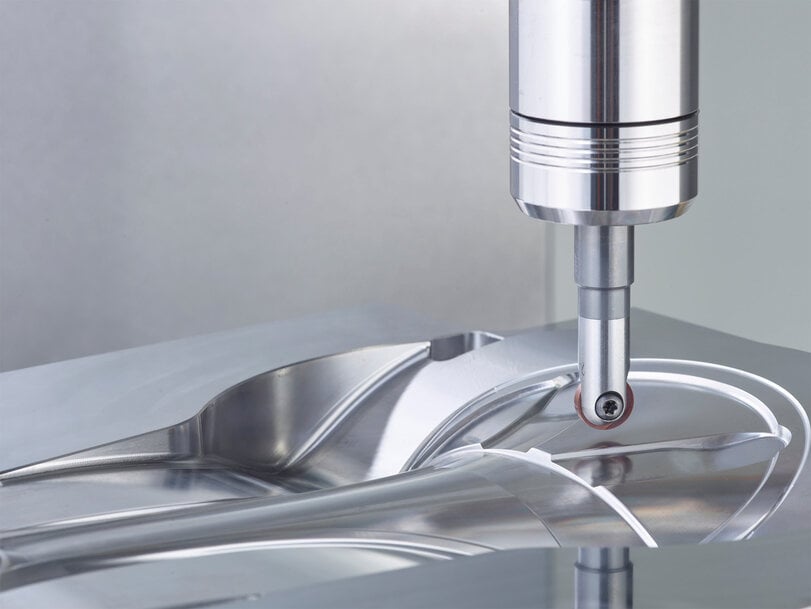
Nella lavorazione impegnativa di superfici complesse a forma libera, le aziende manifatturiere devono affrontare la sfida di combinare elevate qualità superficiali e strette tolleranze di forma con bassi costi degli utensili. Per sostituire le costose frese a codolo in metallo duro integrale nella finitura e semifinitura nella costruzione di stampi e matrici, nell'ingegneria meccanica generale e nella tecnologia energetica, LMT Kieninger, parte del gruppo LMT Tools, ha sviluppato l'inserto per fresatura a copiare a testa sferica WPR-AP all'interno della famiglia CopyLine.
Requisiti di processo nella fresatura a copiare di materiali temprati
La finitura e la semifinitura di contorni tridimensionali richiedono utensili con un'elevata precisione di concentricità e di ripetibilità del cambio, nonché resistenza all'usura termica e meccanica. Tradizionalmente, per queste applicazioni vengono utilizzate frese sferiche in metallo duro integrale, poiché offrono un'elevata rigidità e precisione. Tuttavia, nella lavorazione di materiali ad alta usura — in particolare acciai temprati o leghe resistenti alle alte temperature — la sostituzione completa dell'utensile, insieme alla complessa riaffilatura e al rivestimento delle frese in metallo duro integrale, comporta elevati costi di attrezzaggio e di utensileria.
I sistemi modulari di fresatura a copiare con inserti intercambiabili riducono il fabbisogno di metallo duro alla sola zona di taglio effettiva e consentono un rapido cambio del tagliente direttamente all'interno della macchina utensile. Tuttavia, il prerequisito per una sostituzione affidabile degli utensili in metallo duro integrale è una geometria del tagliente e una combinazione substrato-rivestimento in grado di resistere alle elevate pressioni e temperature di taglio tipiche della lavorazione su materiali duri e di precisione, senza che le flessioni dell'utensile compromettano la precisione dimensionale.
Architettura del materiale da taglio e integrazione di sistema del WPR-AP
L'inserto per fresatura a copiare a testa sferica WPR-AP progettato da LMT Kieninger risponde a queste esigenze attraverso l'interazione tra una macrogeometria e microgeometria adattate, uno specifico substrato in metallo duro e un rivestimento multistrato ad alte prestazioni. La base è costituita dalla qualità di materiale da taglio di nuovo sviluppo LCHK05M, progettata per garantire un equilibrio bilanciato tra tenacità alla frattura e durezza a caldo. Il substrato è completato dal rivestimento Nanomold Red³, che aumenta l'effetto di barriera termica e riduce al minimo l'usura abrasiva sul fianco a elevate velocità di taglio.
Grazie a questa progettazione ingegneristica del materiale, l'inserto intercambiabile raggiunge una durata utile superiore del 30 percento rispetto alle versioni precedenti, garantendo al contempo la necessaria qualità superficiale sul pezzo lavorato. L'inserto copre la gamma di diametri da 10 mm a 32 mm ed è specificato per un ampio spettro di materiali. Oltre agli acciai legati e non legati e all'acciaio fuso, ciò include materiali resistenti alle alte temperature e acciai temprati fino a una durezza di 60 HRC.
Per l'integrazione meccanica negli ambienti di produzione esistenti, il WPR-AP è progettato per essere completamente retrocompatibile con i sistemi di portautensili esistenti di LMT Kieninger. Le aziende manifatturiere possono utilizzare l'inserto senza nuovi investimenti in attacchi sui portautensili avvitabili esistenti, sui portautensili in acciaio o sui portautensili in metallo duro integrale con smorzamento delle vibrazioni, adattando la rigidità del sistema complessivo alla rispettiva lunghezza di sporgenza e al compito di lavorazione.
Economicità e campi di applicazione industriale
Nella pratica, il sistema di utensili è rivolto alla semifinitura vicina al contorno finale e alla finitura definitiva di cavità, matrici, componenti di turbine e complessi elementi costruttivi meccanici. Jens Slaby, responsabile della linea di prodotti di fresatura a inserti presso LMT Tools, illustra il posizionamento tecnico: «Con il WPR-AP offriamo ai nostri clienti una soluzione universale ad alte prestazioni per la finitura e la semifinitura, con la quale possono aumentare la loro produttività e ridurre i costi degli utensili. Ovunque siano richieste precisione, sicurezza di processo ed efficienza dei costi, il nuovo inserto per fresatura a copiare a testa sferica dimostra i suoi punti di forza.»
Grazie alla sostituzione diretta nel portautensili dell'inserto sferico a copiare a due taglienti, vengono eliminati i cicli logistici per il ricondizionamento degli utensili tipici degli utensili in metallo duro integrale, mentre il corpo portautensile può rimanere permanentemente nel mandrino della macchina.
Contesto aggiuntivo:
Questa sezione illustra le specifiche tecniche e un confronto competitivo che non erano inclusi nell'annuncio originale del prodotto.
Secondo la classificazione ISO 513 per i materiali da lavorazione ad asportazione di truciolo, il campo di impiego del WPR-AP si estende attraverso i gruppi principali ISO P (acciaio e acciaio fuso) e ISO S (superleghe resistenti alle alte temperature a base di nichel, cobalto o titanio) fino a ISO H (acciai temprati fino a 60 HRC). In particolare nel gruppo ISO H, durante la fresatura a copiare si verificano sollecitazioni alternate estreme a causa del taglio interrotto e della velocità di taglio effettiva variabile lungo il contorno sferico (da zero al centro fino al massimo sul diametro esterno). I rivestimenti nanostrutturati PVD, come il sistema Nanomold impiegato, prevengono in queste condizioni la formazione di cricche a pettine e ritardano l'usura per craterizzazione.
Nel confronto tra le frese sferiche in metallo duro integrale e le frese modulari a testa sferica con inserti intercambiabili nella gamma di diametri da 10 mm a 32 mm, nella tecnologia di produzione si applicano criteri di differenziazione specifici:
Le frese a codolo in metallo duro integrale presentano spesso da 4 a 8 taglienti e raggiungono un errore di concentricità totale inferiore a un intervallo compreso tra 0,003 mm e 0,005 mm, il che consente avanzamenti per dente molto elevati con una rugosità minima. A partire da un diametro compreso tra 12 mm e 16 mm, tuttavia, i costi del materiale per il grezzo massiccio in metallo duro aumentano in modo sproporzionato.
I sistemi sferici a innesto con un inserto intercambiabile rettificato di precisione dispongono per progettazione di due taglienti effettivi. La precisione di ripetibilità nella sede dell'inserto delle frese a copiare ad alta precisione si situa tipicamente nell'intervallo di più/meno 0,005 mm a 0,010 mm. Grazie all'eliminazione del codolo in metallo duro, i costi per tagliente nella fascia di diametri medi (da 16 mm a 32 mm) si riducono di norma dal 30 al 50 percento rispetto agli utensili in metallo duro integrale non rivestiti o riaffilati.
Nel segmento di mercato delle frese a copiare sferiche ad alta precisione con inserti a innesto a due taglienti, il sistema CopyLine di LMT Kieninger compete con sistemi di utensili affermati come la serie BallPlus di Fraisa, le serie Multi-Master e HeliBall di Iscar e i sistemi CoroMill 216F di Sandvik Coromant. Mentre i sistemi con testine intercambiabili (come Iscar Multi-Master) puntano soprattutto su un elevato numero di denti nella fascia di diametri piccoli da 8 mm a 25 mm, gli inserti a innesto bloccati per accoppiamento di forma come il WPR-AP di LMT Kieninger rispondono specificamente all'elevata capacità di carico radiale e alla precisione di planarità assiale in cavità profonde fino a 32 mm di diametro nella costruzione di grandi utensili e stampi.
A cura di Sucithra Mani, redattrice presso Induportals – adattato dall'IA.
www.lmt-tools.com
Richiedi maggiori informazioni…
