
www.metalworkingmag.it
16
'26
Written on Modified on
MAPAL presenta il MEGA-Deep-Drill-Alu di seconda generazione per l'alluminio
Il nuovo utensile è dotato di canali di raffreddamento ingranditi e raggiunge profondità di foratura fino a 40xD.
mapal.com
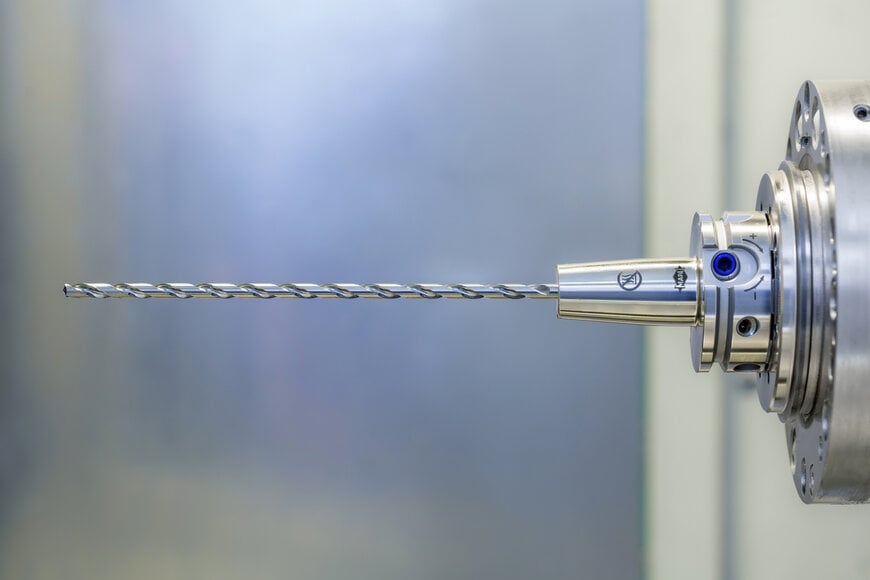
MAPAL ha lanciato la seconda generazione del suo MEGA-Deep-Drill-Alu, un utensile progettato per superare le sfide della foratura profonda nell'alluminio. Sviluppato principalmente per l'industria automobilistica e i settori della meccanica generale, il nuovo trapano supporta elevate velocità di avanzamento e una sicura evacuazione del truciolo su un ampio spettro di materiali, dalle leghe da deformazione all'alluminio pressofuso ad alto contenuto di silicio. Disponibile in diametri da 3 mm a 16 mm, l'utensile supporta lunghezze di foratura estreme che vanno da 15xD fino a 40xD.
Geometria avanzata per fori intersecati e uscite inclinate
Per mantenere la stabilità del processo a profondità di foratura estreme, il MEGA-Deep-Drill-Alu incorpora un profilo del diametro del nucleo adattato insieme a quattro guide di margine. Questo design garantisce una guida precisa dell'utensile sull'intera profondità del foro, attenuando le vibrazioni anche quando si affrontano geometrie interne complesse dei componenti, come fori trasversali o uscite inclinate. L'utensile presenta un tagliente principale dritto che riduce i difetti macroscopici e la formazione di bave, mentre l'affilatura a doppia punta e le scanalature per trucioli rettificate con estrema finezza accelerano la rimozione continua dei trucioli di alluminio. Durante i test sul campo, la punta ha raggiunto velocità di avanzamento fino a 0,4 millimetri per giro e ha dimostrato durate dell'utensile estese fino a 3,2 chilometri di materiale forato.
Raffreddamento ad alto volume e rivestimenti configurabili
Un elemento di differenziazione fondamentale del design di seconda generazione è la sua architettura di raffreddamento interna. MAPAL ha ingrandito i canali di raffreddamento del 20%, convogliando un volume significativamente superiore di liquido refrigerante direttamente sul tagliente principale e sugli angoli. Questa gestione termica avanzata riduce al minimo l'usura e preserva la resistenza alla rottura, risultando particolarmente vantaggiosa quando si utilizzano sistemi di lubrificazione a minima quantità (MQL). Per far fronte a diverse proprietà abrasive, l'utensile base non rivestito può essere personalizzato con due rivestimenti della testa configurabili. Questa flessibilità consente ai produttori di adattare con precisione la resistenza all'usura della punta in base allo specifico contenuto di silicio della lega di alluminio di destinazione e alla strategia di raffreddamento dell'impianto.
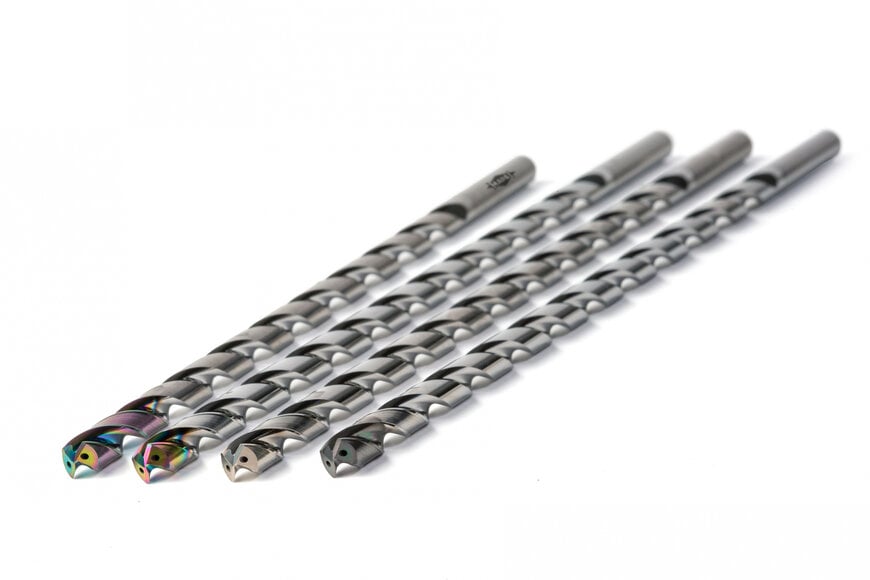
Contesto aggiuntivo: Gestione del tagliente di accumulo (BUE) nella foratura profonda dell'alluminio
Questa sezione descrive specifiche tecniche e analisi comparative non incluse nell'annuncio originale del prodotto.
La foratura profonda nell'alluminio (tipicamente definita da rapporti profondità-diametro superiori a 10xD) presenta sfide tribologiche uniche rispetto alla lavorazione dell'acciaio. L'elevata duttilità e il basso punto di fusione dell'alluminio lo rendono estremamente incline all'adesione, portando alla formazione di un "tagliente di accumulo" (BUE, Built-Up Edge) in cui il materiale ammorbidito si salda microscopicamente direttamente sull'utensile da taglio in metallo duro. Se i trucioli non vengono rapidamente evacuati, si accumulano all'interno delle scanalature, causando una rottura catastrofica dell'utensile in profondità nel foro. Inoltre, le leghe di alluminio fuso utilizzate nei blocchi motore automobilistici contengono alti livelli di silicio per migliorare la fluidità di colata. Questi precipitati di silicio agiscono come sabbia microscopica altamente abrasiva all'interno della matrice metallica, consumando rapidamente i taglienti standard. La combinazione di scanalature ultra-lucidate (per ridurre l'attrito e prevenire la BUE), rivestimenti duri specializzati (per resistere all'abrasione del silicio) e canali di raffreddamento sovradimensionati (per espellere con forza i trucioli utilizzando fluido ad alta pressione o aerosol MQL) è essenziale per mantenere processi di produzione deterministici e continui nelle linee di produzione automobilistica ad alto volume.
A cura del giornalista industriale Lekshman Ramdas con l'assistenza dell'IA.
www.mapal.com
Richiedi maggiori informazioni…
