www.metalworkingmag.it
25
'26
Written on Modified on
Ottimizzazione dei flussi di lavoro di lavorazione multiasse per la produzione di precisione
FANUC America ha introdotto un programma di standardizzazione per allineare software di produzione assistita da computer, cinematica delle macchine e configurazioni di controllo numerico nei contesti di lavorazione di precisione.
www.fanuc.eu
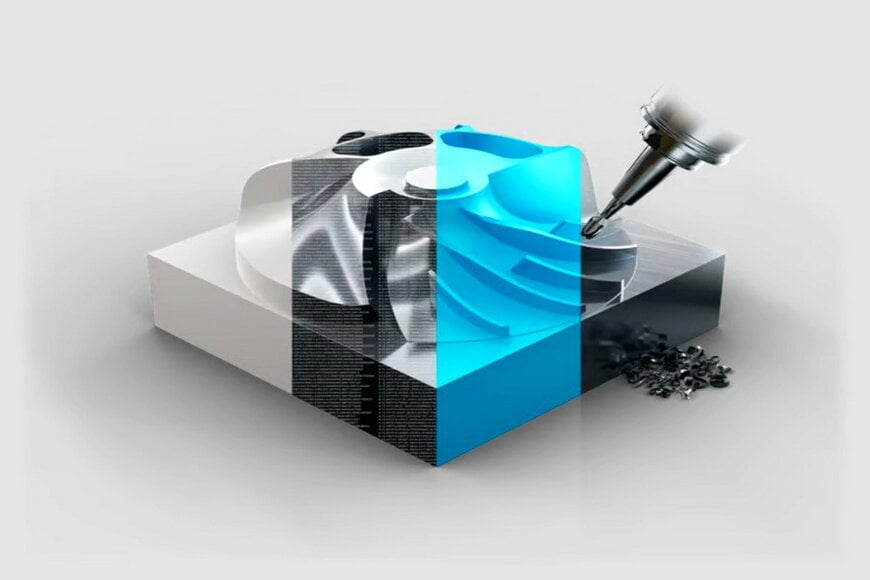
Un'iniziativa ingegneristica multisettoriale unisce sviluppatori di controllo numerico computerizzato (CNC), costruttori di macchine utensili e fornitori di sistemi di progettazione e produzione assistita da computer (CAD/CAM) per eliminare i colli di bottiglia del post-processing proprietario e vincolato a singole macchine nella produzione aerospaziale e di componenti complessi. Il quadro definisce le migliori pratiche standardizzate per la lavorazione a cinque assi per garantire un controllo continuo del punto centrale dell'utensile, una cinematica multiasse uniforme e l'esecuzione automatizzata dei percorsi utensile su sistemi di produzione eterogenei.
Standardizzazione del post-processing e della cinematica multiasse
I flussi di lavoro tradizionali di lavorazione CNC a cinque assi richiedono frequentemente regolazioni del codice G specifiche per macchina e calcoli manuali dei vettori degli assi. Questa dipendenza costringe i team di ingegneria a riprogrammare, risimulare e modificare i percorsi utensile ogni volta che la produzione passa a piattaforme di macchine differenti. La varianza che ne deriva aumenta i tempi di attrezzaggio, incrementa i tassi di scarto e complica il controllo qualità nelle applicazioni ad alta tolleranza, come la produzione di turbomacchine e strutture aerospaziali.
Il quadro di standardizzazione sostituisce la programmazione dipendente dalla macchina con una programmazione standardizzata incentrata sul pezzo. Sincronizzando le definizioni cinematiche tra i post processor CAM e i parametri nativi del controllo CNC, i programmi pezzo restano funzionalmente identici indipendentemente dall'architettura della macchina utensile di destinazione.
"Questa metodologia riduce significativamente i tempi di sviluppo 'dall'idea al pezzo' poiché il programma è lo stesso indipendentemente dalla macchina utilizzata", ha dichiarato Rick Schultz, Direttore Esecutivo per il settore Aerospaziale di FANUC America. "Invece di progettare un pezzo, generare un programma, testarlo su una macchina e poi regolare il post processor o il programma per quella specifica macchina, i produttori possono contare su un processo coerente e valido per macchine diverse."
Integrazione dell'ecosistema e validazione empirica
Il quadro allinea quattro fasi critiche del flusso di lavoro dal digitale al fisico: il motore di generazione del percorso utensile CAD/CAM, il post processor del software, il gemello digitale di simulazione cinematica e il controllo della macchina utensile fisica.
I costruttori di macchine e i fornitori di software CAD/CAM devono convalidare le proprie implementazioni lavorando un componente di prova standardizzato a cinque assi. La lavorazione di questa geometria di riferimento standardizzata funge da verifica che le impostazioni combinate del controllore, la compensazione degli errori volumetrici e i profili di pianificazione del movimento ad alta velocità vengano eseguiti con precisione ripetibile.
Contesto aggiuntivo
Questa sezione descrive in dettaglio le specifiche tecniche e il benchmarking competitivo non inclusi nell'annuncio originale del prodotto.
La standardizzazione nella lavorazione multiasse si basa su funzioni native di controllo uniforme ad alta velocità del punto centrale dell'utensile (TCP) e di trasformazione delle coordinate, come Smooth TCP (G43.4/G43.5) e Compensazione degli errori di posizionamento del pezzo (G54.4). Queste funzioni calcolano le traiettorie vettoriali direttamente all'interno del ciclo di interpolazione CNC, evitando la necessità che il software CAM suddivida le curve in densi segmenti lineari punto a punto.
Ecosistemi comparabili per l'ottimizzazione multiasse operano su architetture di controllo numerico alternative:
- Siemens Sinumerik (ad es. 840D sl / ONE) impiega i pacchetti di controllo del movimento Advanced Surface e Top Surface insieme a cicli cinematici standard (CYCLE996, CYCLE800) e trasformazioni native TRAORI per mantenere la continuità del percorso utensile attraverso configurazioni cinematiche variabili.
- Heidenhain (ad es. TNC 640) si affida ai pacchetti Dynamic Precision — inclusi Cross Talk Compensation (CTC) e KinematicsOpt — per disaccoppiare il posizionamento dell'utensile dalle deflessioni strutturali della singola macchina, standardizzando l'esecuzione multiasse tramite funzioni Plane conversazionali e definizioni di vettori spaziali.
Entrambe le architetture realizzano una programmazione CAM indipendente dalla macchina trasferendo i calcoli geometrici e le trasformazioni cinematiche al controllore interno anziché al post processor esterno.
A cura di Evgeny Churilov, Induportals Media - Adattato dall'IA.
www.fanucamerica.com
A cura di Evgeny Churilov, Induportals Media - Adattato dall'IA.
www.fanucamerica.com
Richiedi maggiori informazioni…
