www.metalworkingmag.it
19
'26
Written on Modified on
Qualità di tornitura Walter per acciaio inossidabile
Walter ottimizza la lavorazione dell'acciaio inossidabile con le qualità Tiger·tec Gold MT-TiCN-CVD WMP20G e WMP30G per stabilizzare la produzione industriale.
www.walter-tools.com
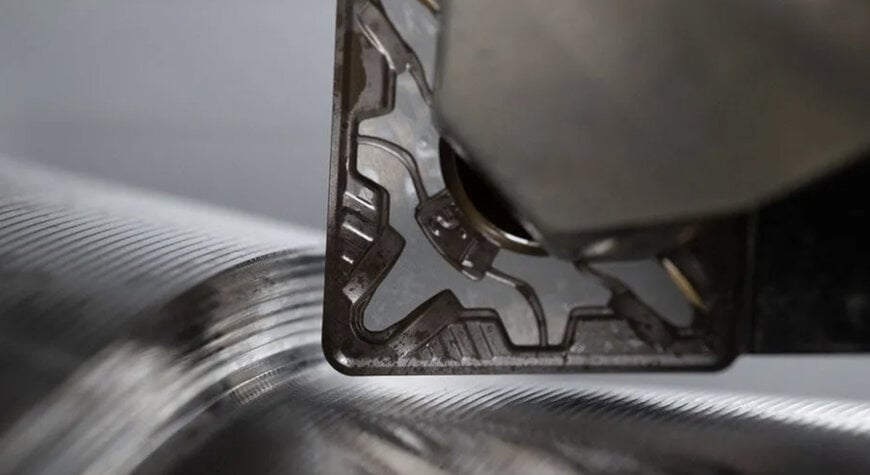
La lavorazione di componenti in acciaio inossidabile in ambienti critici richiede utensili in grado di resistere a sollecitazioni termiche e meccaniche estreme. Per rispondere a questa sfida operativa nei settori offshore, petrolifero, del gas, alimentare, della difesa, chimico ed energetico, Walter introduce le nuove qualità di tornitura Tiger·tec® Gold MT-TiCN-CVD WMP20G e WMP30G.
Contesto ingegneristico e sfide operative
La crescente domanda globale di componenti in acciaio inossidabile impone ai produttori di ottimizzare continuamente i propri processi di taglio. I materiali austeno-ferritici, martensitici e duplex generano forze di taglio elevate e una rapida usura del tagliente, compromettendo la ripetibilità e aumentando i costi di produzione. Il controllo della durata dell'utensile e dell'affidabilità del processo è quindi fondamentale, in particolare durante la produzione di pezzi di grandi dimensioni e costosi o nella produzione in serie ad alta velocità.
Spiegazione tecnica e principio di funzionamento
Le nuove qualità Tiger·tec® Gold si basano su un'innovativa architettura del substrato a gradiente progettata per massimizzare la resilienza dell'utensile. Questa struttura integra inclusioni locali di cobalto a livello del tagliente per aumentare la tenacità, pur mantenendo un'elevata durezza nel cuore dell'inserto. Questo meccanismo ingegneristico protegge il tagliente dagli urti ripetuti dei trucioli e riduce drasticamente il rischio di scheggiatura.
Inoltre, un doppio trattamento di finitura applicato al tagliente riduce significativamente il coefficiente di attrito. Questo substrato è combinato con un rivestimento Tiger·tec® Gold MT-TiCN-CVD calibrato specificamente per i requisiti della norma ISO M, nonché con la geometria di sgrossatura RM7. Questa geometria garantisce un'elevata stabilità strutturale, in particolare durante la lavorazione di pezzi fucinati o la tornitura in spallamento, operazioni tradizionalmente soggette alla rottura degli utensili.
Rilevanza del prodotto e applicazioni industriali
Insieme, questi progressi metallurgici costituiscono una soluzione globale senza precedenti sul mercato, offrendo la massima versatilità dall'acciaio inossidabile all'acciaio al carbonio con un'eccezionale resistenza all'usura. Le capacità del sistema si declinano in due varianti strategiche:
- Qualità WMP20G: Ottimizzata per le applicazioni standard che richiedono elevate velocità di taglio in materiali ISO M e fino alla classe ISO P. Offre la massima produttività per la produzione in serie grazie alla sua durezza superiore.
- Qualità WMP30G: Privilegia la tenacità per garantire la sicurezza nella lavorazione di pezzi di grandi dimensioni, di pezzi unici ad alto valore aggiunto o durante operazioni critiche come la spianatura di cordoni di saldatura per applicazioni di blindatura.
Contesto aggiuntivo
Questa sezione descrive in dettaglio le specifiche tecniche e l'analisi comparativa della concorrenza che non sono incluse nell'annuncio originale del prodotto.
L'evoluzione tecnologica nella lavorazione degli acciai inossidabili (ISO M) è fortemente orientata verso l'adozione di rivestimenti CVD a media temperatura (MT-TiCN). A differenza dei tradizionali rivestimenti PVD, il processo MT-TiCN-CVD consente di ottenere strati più spessi e altamente strutturati che resistono meglio all'usura a cratere e alle temperature estreme generate durante il taglio continuo ad alta velocità. A livello operativo, la combinazione di geometrie di taglio rinforzate come la RM7 consente di gestire profondità di passata che variano generalmente da 1,0 a 8,0 mm, con avanzamenti nell'ordine di 0,25 - 0,85 mm/giro. Questa capacità di asportazione di materiale stabilizza la formazione e l'evacuazione del truciolo, anche in condizioni di taglio irregolari o soggette a urti.
A cura di Maria Brueva, redazione Induportals – adattato dall'IA.
www.walter-tools.com
Questa sezione descrive in dettaglio le specifiche tecniche e l'analisi comparativa della concorrenza che non sono incluse nell'annuncio originale del prodotto.
L'evoluzione tecnologica nella lavorazione degli acciai inossidabili (ISO M) è fortemente orientata verso l'adozione di rivestimenti CVD a media temperatura (MT-TiCN). A differenza dei tradizionali rivestimenti PVD, il processo MT-TiCN-CVD consente di ottenere strati più spessi e altamente strutturati che resistono meglio all'usura a cratere e alle temperature estreme generate durante il taglio continuo ad alta velocità. A livello operativo, la combinazione di geometrie di taglio rinforzate come la RM7 consente di gestire profondità di passata che variano generalmente da 1,0 a 8,0 mm, con avanzamenti nell'ordine di 0,25 - 0,85 mm/giro. Questa capacità di asportazione di materiale stabilizza la formazione e l'evacuazione del truciolo, anche in condizioni di taglio irregolari o soggette a urti.
A cura di Maria Brueva, redazione Induportals – adattato dall'IA.
www.walter-tools.com
Richiedi maggiori informazioni…
